


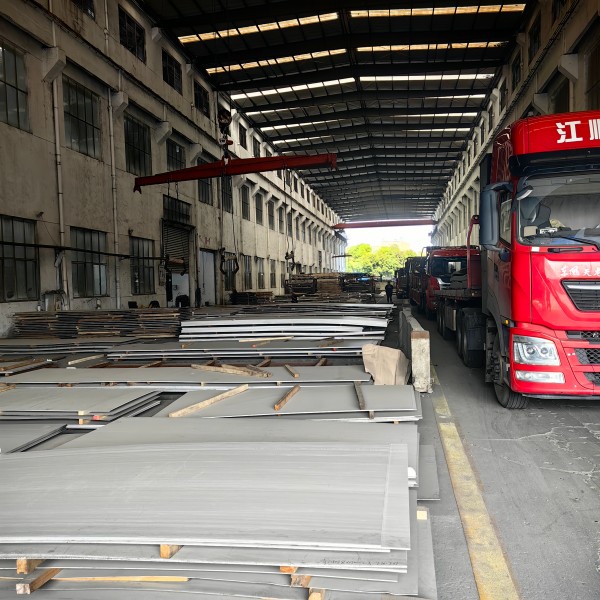
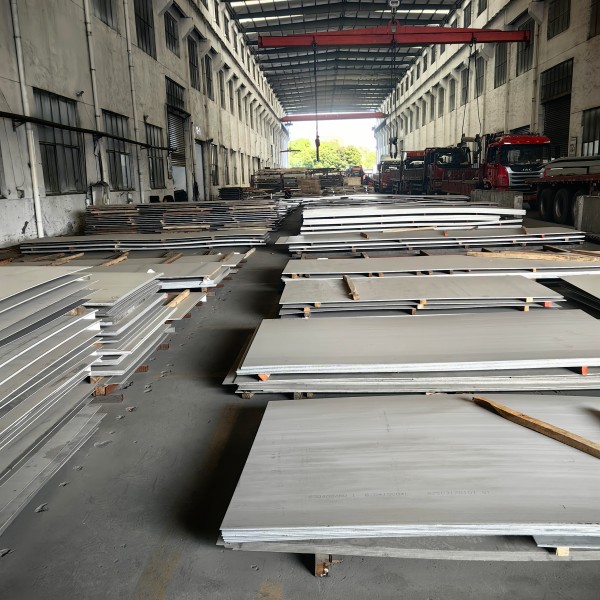
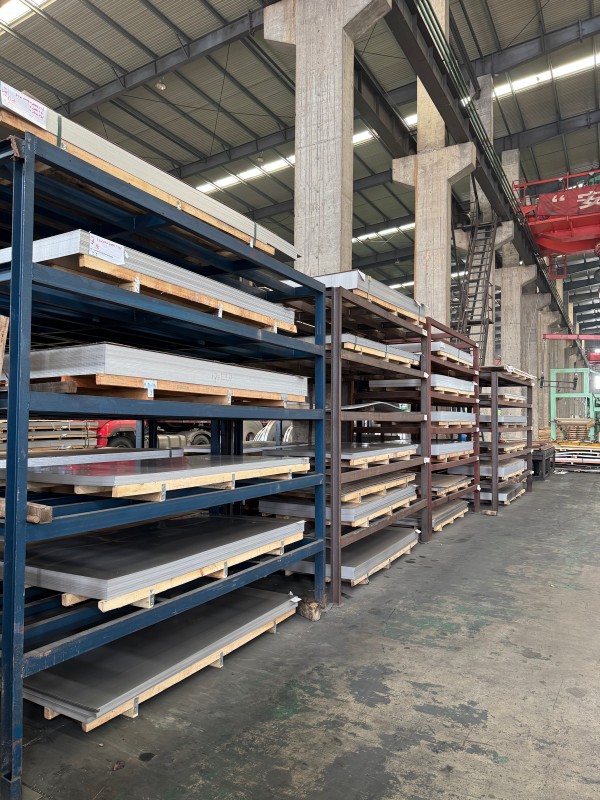
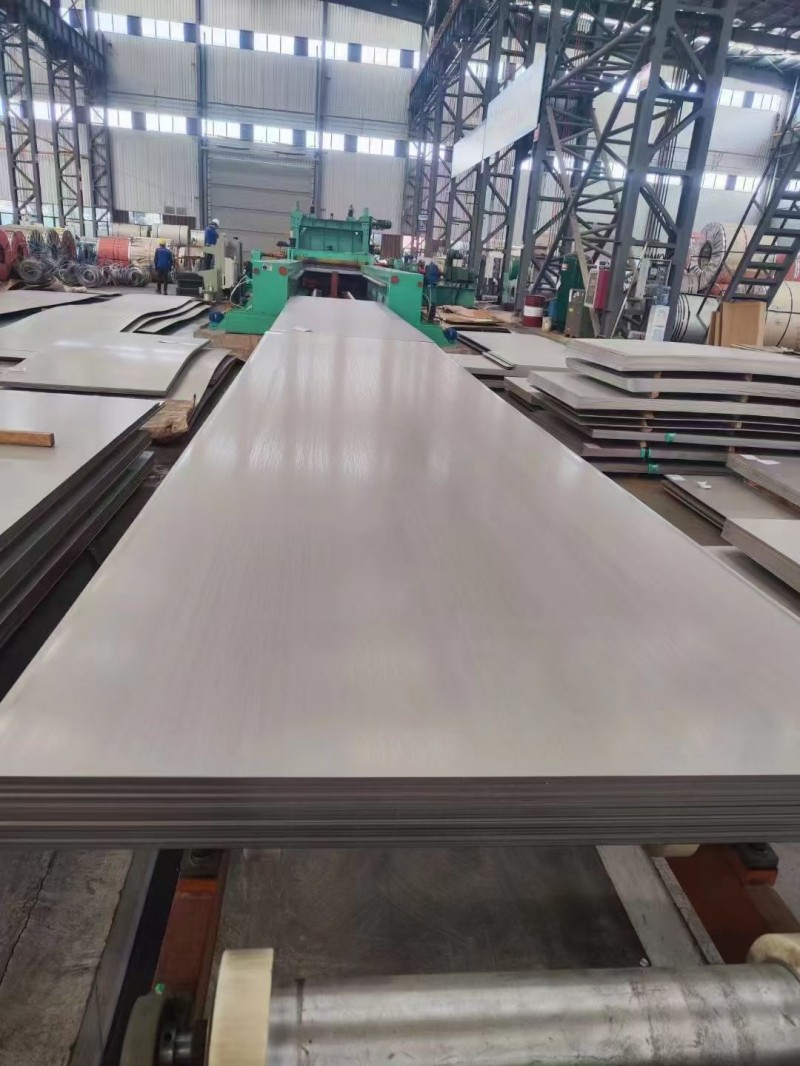
Горещо валцуван лист от неръждаема стомана 304
Горещо валцуваните листове от неръждаема стомана 304 предлагат пълна верига от услуги. По отношение на обработката на размерите, ние поддържаме нивелиране с фиксирана дължина, прецизно нарязване и рязане на части с неправилна форма, със строг контрол на толеранса, за да отговорим на нуждите от прецизно сглобяване. Нашата водеща китайска фабрика гарантира качество; всяка партида листове се доставя с оригинален сертификат за качество на материала на производителя и ние предлагаме услуги за проверка като спектрално изпитване и безразрушителен тест, поддържащи повторна проверка от трета страна.
Горещо валцуваните листове от неръждаема стомана 304 са широко използвани листове от аустенитна неръждаема стомана в индустриални области, отговарящи на националния стандарт GB/T 4237 и международни стандарти като ASTM и JIS, с широка гама от спецификации. Стандартната дебелина на нашата фабрика е 3,0 mm-60 mm, с изключително дебели плочи, които могат да се персонализират до 200 mm. Най-често срещаните ширини на листа са 1500 mm, 1800 mm и 2000 mm, със стандартна дължина от 6000 mm, а нестандартните размери също могат да бъдат персонализирани. Стандартното повърхностно покритие е NO.1 горещо валцувано и байцвано, с равномерен матов сребристо-бял вид. Средно тънките плочи (3-12 mm) се използват предимно за рамки на оборудване и общински структурни компоненти, докато по-дебелите плочи (16 mm и повече) се използват широко в съдове под налягане, резервоари за съхранение на химикали, тежки машини и други тежки приложения, носещи налягане.
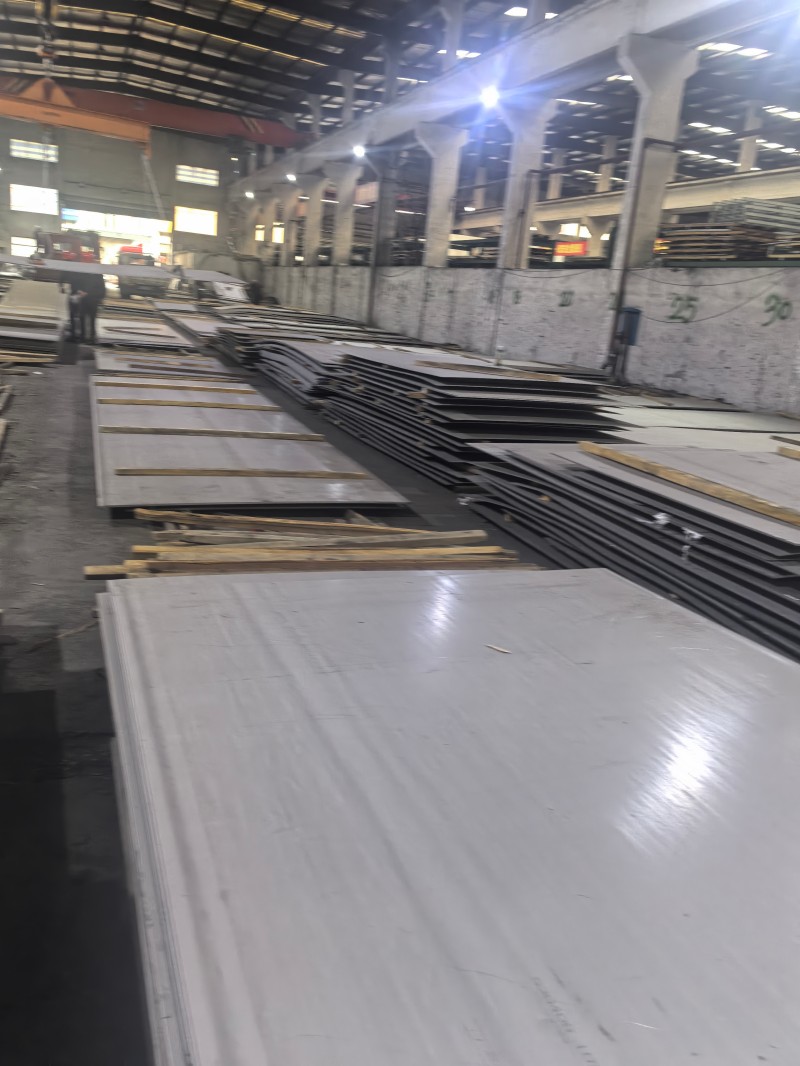
Процес на производство на сърцевина от горещовалцувана плоча от неръждаема стомана 304
I. Подготовка и нагряване на плочата
Основа на суровината: непрекъснато отлята плоча от аустенитна неръждаема стомана 304, стандартна дебелина 150-250 mm
Предварителна обработка: Шлифоване на повърхностни пукнатини, включвания и други първични дефекти преди влизане в пещта
Отоплително оборудване: пещ с движеща се греда
Параметри на процеса: Равномерно нагряване в диапазона 1200-1250 ℃
Ключови контролни точки: Получаване на еднофазна аустенитна структура, намаляване на устойчивостта на деформация и избягване на прегряване и утаяване на междукристално изчерпване на хром
II. Груб процес на валцуване
Предварителен процес: Водно отстраняване под високо налягане за отстраняване на първичния оксиден котлен камък от повърхността и предотвратяване на притискането му в повърхността на плочата
Метод на валцоване: Многоходово възвратно-постъпателно валцоване на груба мелница
Резултат от формоването: Плоча с дебелина 200 mm, навита на междинни плочи с дебелина 30-60 mm
Ключови контролни точки: Контрол на толеранса на ширината и плоскостта на плочата, предварително усъвършенстване на зърното
III. Завършете процеса на валцуване
Съвместимост на оборудването
3-12 mm тънка плоча: 7 непрекъснати валцоващи мелници за средни и тежки плочи (14 mm и повече): реверсивна мелница с една стойка
Три основни контролни индикатора
Крайна температура на валцоване: Стабилен в рамките на аустенитния диапазон 900-1000 ℃ за предотвратяване на утаяване на крехка фаза
Точност на дебелината: AGC автоматична система за контрол на дебелината, национален стандарт за точност ±0,1~±0,3 mm
Контрол на формата на плочата: Осигурява плоскост на плочата чрез технология за огъване и преместване на ролката
Предизвикателства при процеса: Неръждаемата стомана 304 има много по-висока устойчивост на деформация от обикновената въглеродна стомана, което изисква по-голямо натоварване на мелницата и точност на формата на ролката
IV. Охлаждане с ламинарен поток и формоване
Процес на охлаждане: Система за охлаждане с ламинарен поток за равномерно охлаждане и прецизен контрол на скоростта на охлаждане
Основна цел: Да се избегнат едри зърна и да се осигурят еднакви и стабилни механични свойства като здравина и пластичност на плочата
Метод на получаване
3-12 мм тънки плочи: Навити в горещо валцувани стоманени рулони за лесна непрекъсната обработка и транспортиране
Плочи с дебелина 14 mm: Директно нарязани по дължина на единични средно дебели плочи.
V. Отгряване на разтвор (основен ключов процес)
Необходимост от процеса: Горещото валцуване и охлаждане ще утаят съединенията на хромния карбид, причинявайки изчерпване на хром между зърната и значително намаляване на устойчивостта на корозия.
Параметри на процеса: Нагряване до 1050-1100 ℃ и задържане, последвано от бързо охлаждане вода/въздух до стайна температура.
Основна функция: Карбидите се разтварят напълно в аустенитната матрица, заключвайки се в еднофазна структура и възстановявайки устойчивостта на корозия и пластичността.
Избор на оборудване:
Валцовани плочи: групова обработка в пещ за непрекъснато отгряване
Дебели плочи: пещ за отгряване тип количка
VI. Маринуване и пасивиране
Основна функция: Премахва плътния оксиден нагар след горещо валцуване и отгряване, образувайки пасивиращ филм върху повърхността за подобряване на основната устойчивост на корозия.
Двуетапен процес:
Предварително декапиране със сярна киселина: Разхлабва структурата на оксидния котлен камък
Азотна киселина + флуороводородна киселина Смесена киселина Окончателно ецване: Цялостно премахва оксидния слой и едновременно с това завършва пасивирането.
Повърхност на готовия продукт: Еднаква матова сребристо-бяла NO.1 стандартна горещо валцована повърхност
Ключови контролни точки: Прецизно контролирайте съотношението на киселинния разтвор и времето за накисване, за да избегнете прекомерно киселинно ецване и междукристална корозия.
VII. Довършителни работи и фабрична инспекция
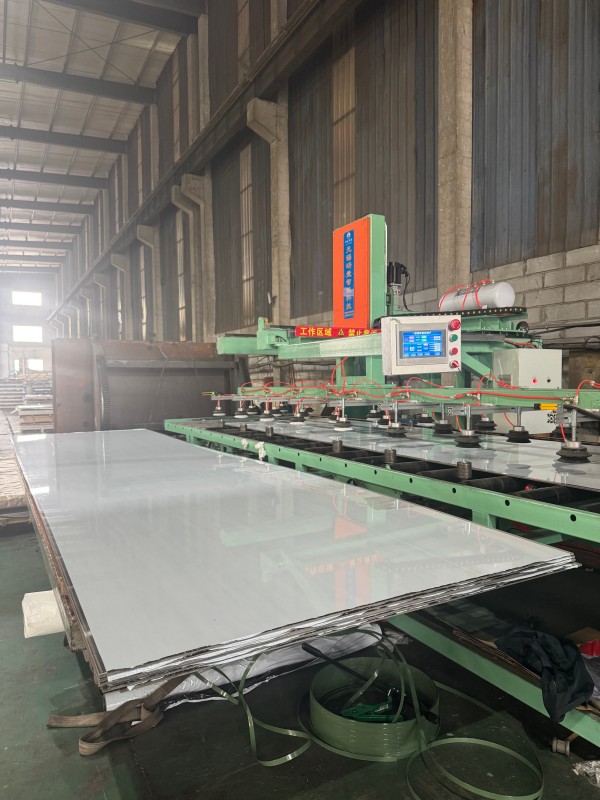
Процес на довършителни работи: Машината за изравняване коригира формата на плочата, модулът за подрязване на ръбовете подрязва страните и отрязва дължината до определени размери.
Процес на проверка
Проверка на ролка/лист: Толеранс на дебелината, качество на повърхността
Проверка на вземане на проби: Механични свойства, химичен състав
Доставка: Издаване на оригинален заводски сертификат за качество
Какви фактори влияят върху цената на горещо валцувания лист от неръждаема стомана 304?
I. Разходи за суровини: Основната подкрепа за колебанията на цените
Разходите за суровини представляват приблизително 80% от общите разходи за горещовалцувани листове от неръждаема стомана 304, което ги прави основният двигател на колебанията в цените.
1. Суровини на базата на никел: неръждаема стомана 304 съдържа 8%-10,5% никел. Разходите за никел представляват почти половината от разходите за суровини, което го прави най-силната променлива в колебанията на цените. Вътрешните стоманодобивни заводи използват основно чугун с високо съдържание на никел и скрап от неръждаема стомана 304 като техни източници на никел, допълнени с малко количество електролитен никел. Международните цени на никела на LME, политиките за износ на индонезийска никелова руда/никелов чугун и пренасочването на търсенето на никел към нови енергийни батерии влияят пряко върху цената на ламарината.
2. Ферохромни суровини: 304 неръждаема стомана съдържа 18% -20% хром. Високовъглеродният ферохром е вторият най-голям разход за сплав. Промените в доставките в основните страни производителки като Южна Африка и Казахстан, както и степента на използване на местния производствен капацитет за ферохром, ще повлияят на ценообразуването на ламарината чрез съображения за разходите.
3. Енергия и спомагателни материали: Горещото валцуване е процес с висока консумация на енергия. Колебанията в цените на електричеството и кокса пряко влияят на текущите разходи. Едновременно с това, цената на химическите суровини, използвани за байцване и пасивиране, също ще повлияе леко на крайната цена на NO.1 горещо валцована байцована повърхност.
II. Структура на предлагането и търсенето: Директни двигатели на краткосрочните колебания на цените
1. Страна на предлагането: Освобождаването на капацитета и плановете за поддръжка/намаляване на производството на големите местни заводи за неръждаема стомана директно определят предлагането на спот пазара. Появата на нов капацитет и притокът на вносна горещовалцована стомана ще увеличат натиска на предлагането на пазара и ще потиснат повишенията на цените. Когато ограниченията за опазване на околната среда и контролът върху потреблението на енергия се затегнат, работните нива на стоманодобивната фабрика намаляват и свиването на предлагането поддържа цените.
2. Страна на търсенето: Горещовалцуваната стомана 304 се използва главно в резервоари за съхранение на химикали, съдове под налягане, тежки машини и общинска инфраструктура. Оперативните темпове и графиците за започване на проекти на отраслите надолу по веригата директно определят търсенето на доставки. Индустрията преживява сезонни пикове и непикови сезони. Пиковото търсене по време на „Златния септември и Сребърния октомври“ и периода на натрупване в края на годината/началото на годината има тенденция да повиши цените, докато по-слабото търсене през летния извън пиковия сезон оказва натиск за намаляване на цените.
3. Нива на инвентара: Социалният инвентар и инвентарът на стоманодобивния завод са пряко отражение на връзката между търсенето и предлагането. Когато запасите продължават да се натрупват и спот стоките се натрупват, търговците и стоманодобивните заводи са по-склонни да намалят цените, за да преместят запасите; когато запасите са намалени до ниски нива, доставчиците са по-склонни да поддържат цените, което прави цените по-вероятно да се покачват, отколкото да падат.
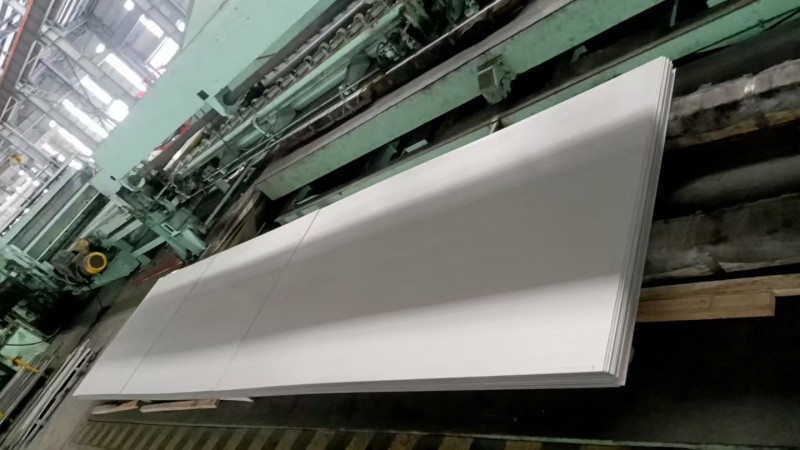
Горещо валцуваните плочи от неръждаема стомана 304 от един и същи материал могат да имат значителни разлики в цената поради спецификации, стандарти и изисквания за обработка:
1. Дебелина и ширина: Стандартните 3-12 mm средно тънки плочи се определят според дебелината. Плочите с дебелина над 16 mm изискват повече проходи на валцоване и имат по-дълги производствени цикли, което води до повишаване на цените с дебелината. Изключително дебелите плочи над 60 mm имат високи производствени бариери и ограничен капацитет, което води до по-значителна премия. Що се отнася до ширината на плочата, стандартната ширина от 1500 mm има най-ниската цена, докато плочите с ширина 1800 mm, 2000 mm и плочите с нестандартна дължина имат различна степен на увеличение на цената.
2. Стандарти и допустими отклонения: Плочите, отговарящи на различни стандарти като GB/T 4237 (китайски национален стандарт), ASTM (американски стандарт) и JIS (японски стандарт), имат различни състави и изисквания за допустими отклонения, което води до разлики в цените. Плочи с положителни толеранси и плочи за съдове под налягане, изискващи безразрушителен тест лист по лист, са по-скъпи от обикновените индустриални плочи.
3. Услуги за допълнителна обработка: Базовата цена е за маринованата повърхност NO.1. Вторичната обработка, като CNC нивелиране, рязане, лазерно рязане, пясъкоструене/теглене на тел и т.н., ще изисква допълнителни такси за обработка на процес, което в крайна сметка ще увеличи крайната покупна цена.
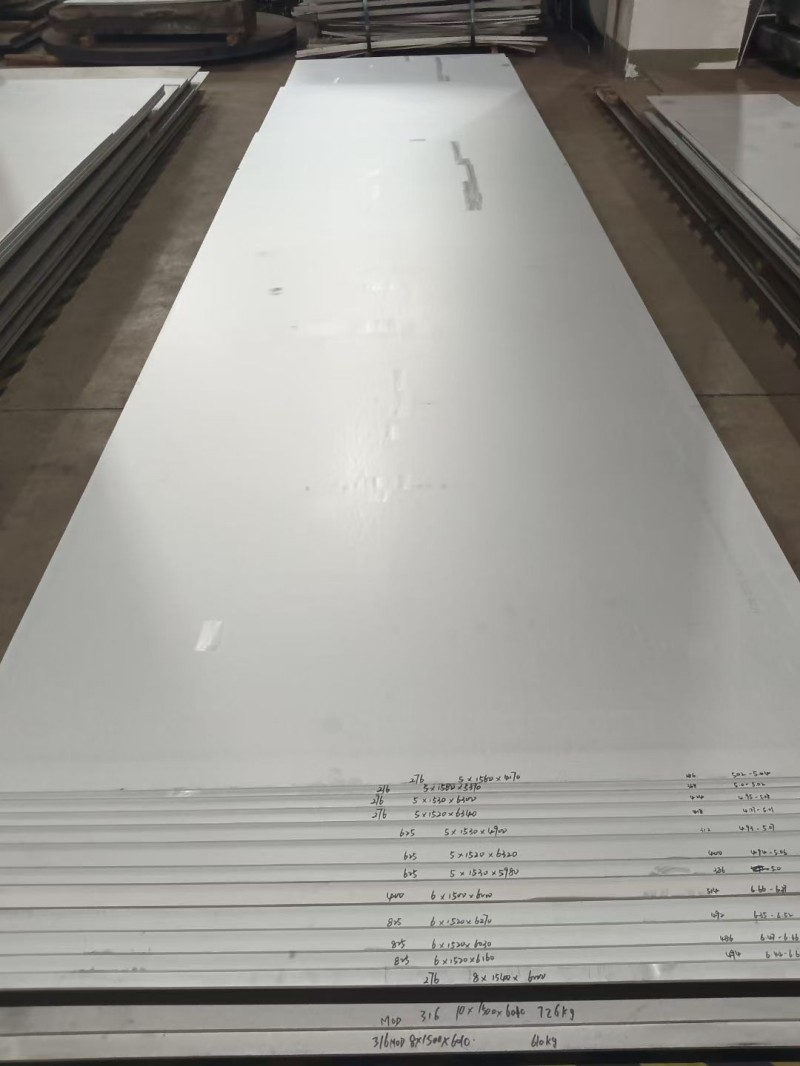
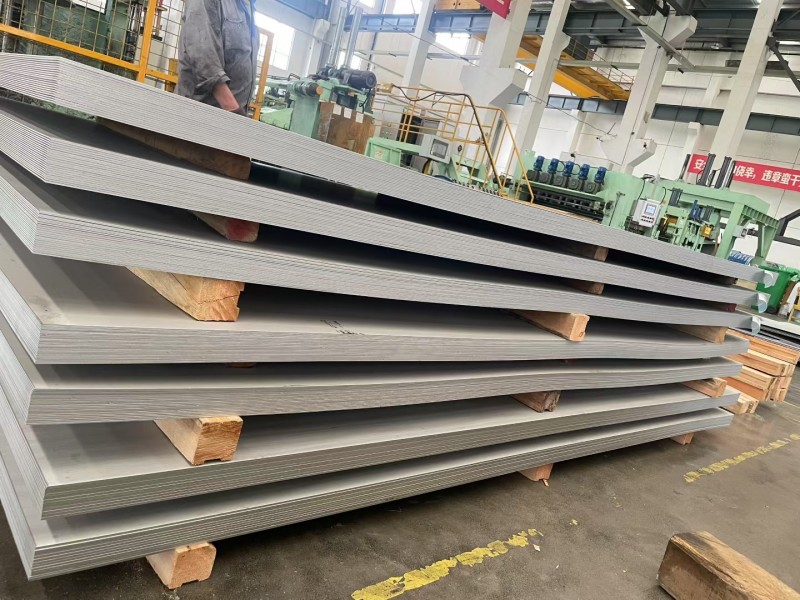
Изпратете запитване
Информация за контакт
-
Адрес
Hanyu Jingu, високотехнологична зона, град Джинан, провинция Шандонг, Китай
-
Тел
-
електронна поща
За запитвания относно въглеродна стомана, неръждаема стомана, поцинкована стомана или ценова листа, моля, оставете своя имейл до нас и ние ще се свържем в рамките на 24 часа.


Препоръки за новини


