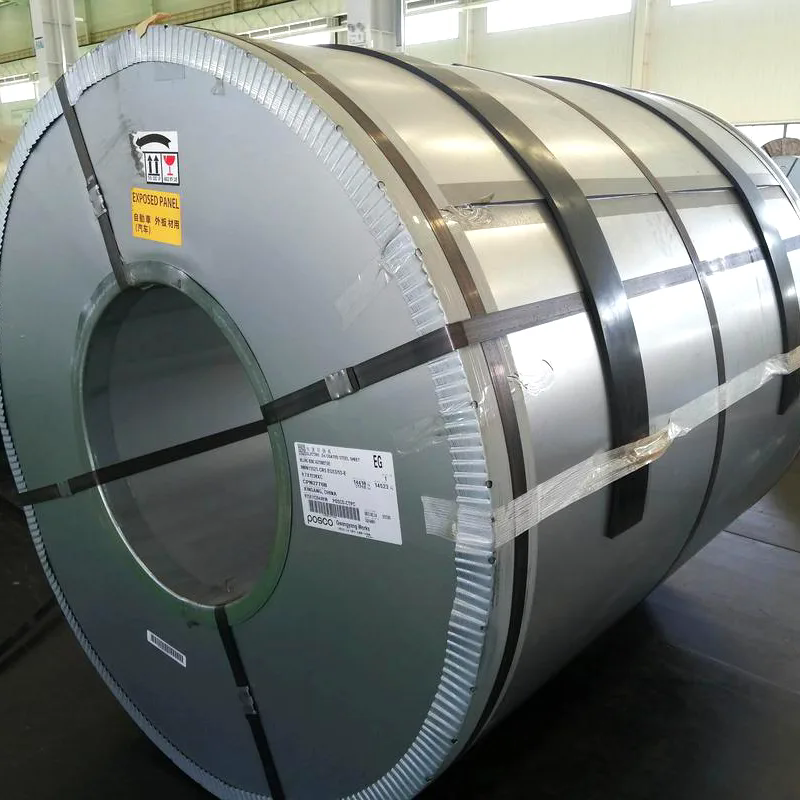
Намотки от маринована въглеродна стомана
Декапираните рулони от въглеродна стомана използват горещо валцувани рулони като основен материал. След декапиране за премахване на оксидния котлен камък и изравняване, те предлагат отлични предимства в разходите и производителност на обработка. Повърхността на продукта е чиста и гладка с ниска грапавост, което значително подобрява адхезията на покритието и заваряването, което го прави подходящ за директна употреба в производството от висок клас.
Намотките от декапирана въглеродна стомана показват стабилна и контролируема производителност, висока прецизност на формата и възможност за студено формоване, доближаваща се до тази на студено валцуваните листове. В сравнение със студено валцуваните листове, разходите могат да бъдат намалени с 20%-30%, елиминирайки процеса на ецване на място за горещо валцувани листове и намалявайки екологичните разходи и разходите за труд. Китайските производители използват централизирани процеси на ецване, които са по-щадящи околната среда, отговарят на екологичните стандарти за производство и са широко приложими в различни области като автомобилни части, корпуси на уреди, строителни машини и строителни стоманени конструкции.
Фабрична обработка, персонализиране и система за следпродажбено обслужване в Китай
|
Размери на капацитета |
Ключови показатели за ефективност |
Технически параметри |
|
Материално покритие |
SPHC/SPHD/SPHE, SAE1006, Q195-Q275, нисколегирана стомана с висока якост |
Персонализирана граница на провлачване: 195-500MPa; Материал: Комисия за надзор и управление на държавните активи на провинция Хъбей |
|
Персонализиране на спецификацията |
Дебелина 0,8-12 мм, ширина 600-2000 мм, точност на разрязване ±0,1 мм |
Минимално количество за поръчка: 5 тона; налично навиване по поръчка (поддържат се нестандартни размери) |
|
Повърхностна обработка |
Леко маслено покритие / Тежко маслено покритие / Без маслено покритие, пасивация, устойчива на пръстови отпечатъци обработка |
Дебелина на масления филм: 3-5μm; период за предотвратяване на ръжда: 3 месеца |
|
Прецизна обработка |
Обслужване на едно гише за нивелиране, рязане, лазерно рязане, огъване и заваряване |
Точност на нивелиране: ±0.5mm; ръбове без грапавини |
|
Контрол на качеството |
Спектроскопски анализ, изпитване на опън, изпитване на удар, проверка на чистотата на повърхността |
Степен на преминаване на чистотата при ецване: 99,7% или по-висока |
Пълен процес на следпродажбено обслужване
1. Осигуряване на качеството:
Всяка декапирана рулона от въглеродна стомана има уникален код за проследяване, придружен от оригинален гаранционен сертификат на производителя. Сканирането на кода ви позволява да проверите целия производствен процес (партида в пещ за производство на стомана → валцуване → ецване);
2. Разглеждане на възражения:
24-часов отговор, приключен случай в рамките на 7 дни, предоставяне на решения за замяна/връщане/компенсация;
3. Техническа поддръжка:
Индивидуално инженерно обслужване от производителя на бобини от декапирана въглеродна стомана, осигуряващо избор на материал, оптимизиране на технологията на обработка и предложения за схема на покритие;
4. Логистика и дистрибуция:
Собствен автопарк + логистика на трета страна, безплатна доставка в цялата страна, задгранични поръчки осигуряват обслужване на едно гише за митническа декларация, морски превоз и застраховка;
5. Услуги с добавена стойност:
Подготовка на материала според ПРОГНОЗАТА на клиента, редовни предупреждения за инвентаризация и обучение за ефективност на материала и насоки за прилагане;
6. Ангажимент за следпродажбено обслужване:
Безплатна подмяна за ръжда, която не е причинена от човека, в рамките на 3 месеца за смазани продукти, безусловно връщане и замяна за отклонения в размерите, надвишаващи стандартите.
Казус от практиката (Национален грид проект на Бангладеш)
Преглед на проекта:
Спецификации на продукта: 1200 тона висококачествени декапирани рулони от въглеродна стомана, материал SAE1006, дебелина 1,2-2,0 mm, ширина 1250 mm
Технически предизвикателства: Граница на провлачване ≤230MPa, прецизен контрол на количеството маслено покритие, отговарящо на изискванията за дълбоко изтегляне на корпусите на компресора
Акценти при изпълнението:
Тесен контрол на състава: C≤0,08%, Mn 0,20-0,35%, S≤0,025%, P≤0,025%;
Оптимизиране на процеса: Температура на навиване при горещо валцуване, контролирана при 600-650 ℃, скорост на ецване 80-100 m/min, осигуряваща качество на повърхността;
Контрол на качеството: 100% изпитване на опън на намотка, отклонение на границата на провлачване се контролира в рамките на ±10MPa;
Цикъл на доставка: Производството е завършено в рамките на 15 дни след потвърждаване на поръчката, митническото освобождаване и зареждането са завършени в рамките на 7 дни.
Резултати от проекта:
Помогна на клиента да увеличи годишното производство до 500 000 външни тела на климатици и 300 000 компресора, със степен на квалификация на продукта от 99,5%;
Производствените разходи на клиента намаляват с 25%, а времето за доставка се съкращава с 10 дни;

Изпратете запитване
Информация за контакт
-
Адрес
Hanyu Jingu, високотехнологична зона, град Джинан, провинция Шандонг, Китай
-
Тел
-
електронна поща
За запитвания относно въглеродна стомана, неръждаема стомана, поцинкована стомана или ценова листа, моля, оставете своя имейл до нас и ние ще се свържем в рамките на 24 часа.
Свързани продукти


Препоръки за новини